 中文简体


Udrensning af en sprøjtestøbemaskine er forskellen mellem et 25-minutters farveskift og et produktionstab på tre timer. En korrekt udført udrensning skubber gammel harpiks, forkullede aflejringer og pigmentrester ud af cylinderen, skruen og dysen, så det næste materiale starter rent. En forhastet udrensning efterlader forurening, og denne forurening vises som sorte pletter, striber eller en pludselig stigning i skrot i det øjeblik, hvor skimmelsvampen begynder at løbe.
Hvad er udrensning i sprøjtestøbning?
Rensning er den renseproces, der fjerner resterende termoplastisk materiale fra plastificeringsenheden i en sprøjtestøbemaskine. Operatøren fylder en rensemasse, eller i simple tilfælde en offerharpiks, og skubber den gennem skruen og cylinderen ved kontrolleret temperatur og modtryk. Rensematerialet fortrænger den tidligere harpiks, opsamler pigment og nedbrudt polymer og forlader dysen som en slug.
To metoder dominerer industrien. Mekaniske renseblandinger rengøres med høj viskositet og forskydning, idet de fysisk skrubber tøndevæggen og skruegangene. Kemiske renseforbindelser indeholder aktive ingredienser, der nedbryder forkullede polymerer på molekylært niveau. De fleste støbere har begge på lager: en mekanisk kvalitet til rutineomskiftninger og en kemisk kvalitet til kulsyreopbygning og vedligeholdelseshændelser.
Hvornår skal du rense en sprøjtestøbemaskine?
Rens i henhold til en tidsplan, ikke efter defekter viser sig. Når sorte pletter eller farvestriber når formen, er der allerede forurening på skruen og i den varme løber, og hvert skud, før udrensningen er færdig, er skrot.
| Udløser | Forurening efterladt | Konsekvens af at springe udrensningen over |
|---|---|---|
| Materialeændring | Rester af den tidligere harpiks med en anden smeltetemperatur | Nedbrudt polymer, dårlige svejselinjer, skøre dele |
| Farveændring | Pigment fanget på skruegange og tøndevæg | Farvestriber og afviste kosmetiske dele |
| Planlagt nedlukning | Harpiks karbonisering i en varm standstill-tønde | Sorte pletter og brændt lugt ved næste opstart |
| Skruetræk eller vedligeholdelse | Materiale låst i kontraventil og skrueføringer | Forurening spredes til andre forme og maskiner |
Tilføj et rensetrin til hver overgangsbillet. En skriftlig triggerliste forhindrer operatører i at beslutte sig i forvejen, og det giver vedligeholdelsen en dokumenteret baseline, når udrensningstiderne begynder at snige sig op.
Mekaniske vs. kemiske udrensningsforbindelser
Sammensætningsvalg bestemmer rensehastighed og rengøringsdybde, så bekræft mekanismen, før du køber en enkelt pose.
| Sammenligningspunkt | Mekanisk rensemiddel | Kemisk udrensningsforbindelse |
|---|---|---|
| Rengøringsmekanisme | Højviskositets skrubning og forskydningskraft | Kemisk reaktion blødgør og opløser rester |
| Egner sig bedst til | Rutinemæssige materiale- og farveændringer | Kulsyreholdige aflejringer, sorte pletter, lange nedlukninger |
| Behandlingstemperatur | Passer til produktionsharpiksvinduet | Kræver ofte et højere temperaturtrin |
| Oprydning efter udrensning | Minimal; kompatibel med de fleste harpikser | Kan have brug for en opfølgende mekanisk udrensning |
| Risiko for misbrug | Lav, når temperaturen holdes korrekt | Termisk skade, hvis den køres uden for det anbefalede område |
For mørke-til-lyse farveovergange fjerner en mekanisk rensning det meste af pigmentet i en eller to cyklusser. For en tønde, der har stået stille i to uger, skal du springe direkte til en kemisk udrensning for at fjerne forkullede lag.
Sådan renses en sprøjtestøbemaskine: Trin for trin
Brug den samme disciplin hver gang. En konsekvent procedure giver et forudsigeligt resultat.
- Tøm tragten. Stop med at tilføre harpiks, og kør skruen, indtil der ikke kommer nyt materiale ind i cylinderen. Frisk harpiks fortynder udrensningen og forlænger cyklussen.
- Indstil forarbejdningstemperaturen. Juster tøndetemperaturerne til leverandørens anbefalede vindue, typisk nær det øvre område af den tidligere harpiks.
- Fyld renseblandingen. Tilføj nok materiale til at fylde tøndevolumenet mindst halvanden gang, hvilket er den mindste effektive dosis for de fleste kvaliteter.
- Kør korte renseskud med modtryk. Brug omkring 30 til 50 procent af normal skruehastighed og moderat modtryk, og skub korte snegle ud i stedet for et langt tryk. Korte slag fører forurening til dysen hurtigere, fordi de gentagne gange adskiller smelten fra skruegangene.
- Undersøg hver snegl. Fortsæt, indtil den udstødte snegl er ensartet i farve og tekstur. Hvis sorte pletter dukker op igen efter to rene snegle, skal du skifte til en kemisk udrensning, før du påfører produktionsharpiks.
- Fyld den nye harpiks og test. Indfør det næste materiale, skyd flere små dele op i luften eller et rensekar, og bekræft, at smelten er ren, før du lukker formen.
Almindelige udrensningsproblemer og hvordan man løser dem
De fleste udrensningsfejl kan spores tilbage til temperatur, skyllevolumen eller maskinslid.
| Problem | Sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Udrensning tager for lang tid | Tøndetemperaturen er for lav til rensekvaliteten | Hæv cylinderen 10 til 20°C, og kontroller, at rensekvaliteten passer til harpiksen |
| Sorte pletter bliver ved med at vende tilbage | Kulstof fanget i døde zoner eller en slidt kontraventil | Kør en kemisk udrensning, og inspicér derefter skruen og kontraventilen for slid |
| Farven bliver ikke helt klar | Utilstrækkelig skyllevolumen eller lavt modtryk | Øg udrensningsmængden og brug korte højtryksskud |
| Purge størkner i tønden | Termisk uoverensstemmelse mellem udrensning og behandlingsvindue | Tilpas renseblandingen til smeltetemperaturen for den harpiks, der renses |
| Der vises striber i de første dele | Forurening fanget i den varme løber eller dysespids | Skyl med dysen åben, og kør et varmtløbsspecifikt udrensningstrin |
Udrensning af vertikale sprøjtestøbemaskiner
Lodrette presser følger de samme udrensningsprincipper, men det lodrette skruearrangement og hyppige skærstøbningsfarveændringer fortjener ekstra opmærksomhed.
A standard lodret sprøjtestøbemaskine drager fordel af en udrensningsrutine designet omkring dens skruegeometri; den lodrette tønde har tendens til at holde på pigment i de nederste dele, så operatører bør fortsætte med at rense, indtil to på hinanden følgende snegle er fuldstændig ensartede. Til medicinsk og elektronikarbejde, LIZHU's vertikal sprøjtestøbemaskine lineup inkluderer præcisionsstøbningsudstyr der holder stabile smeltetemperaturer og reducerer den termiske variation, der gør udrensningen mindre forudsigelig.
 Standard vertikal sprøjtestøbemaskine Leverandør, Company LIZHU Machinery er Kina engros leverandør og virksomhed, der fremstiller standard vertikale sprøjtestøbningsmaskiner, der tilbyder engros sol... Se produkt →
Hvis din produktionsplan kræver hyppige farveskift, en elektrisk vertikal sprøjtestøbemaskine er ofte en bedre pasform, fordi servodrevet skruerotation leverer modtrykskonsistensen, der klarer farve jævnt i færre cyklusser. Operationer, der overformer to eller tre farver, kan overveje en flerfarvet vertikal sprøjtestøbemaskine , hvilket reducerer antallet af skift pr. skift og direkte sænker forbruget af renseblandinger.
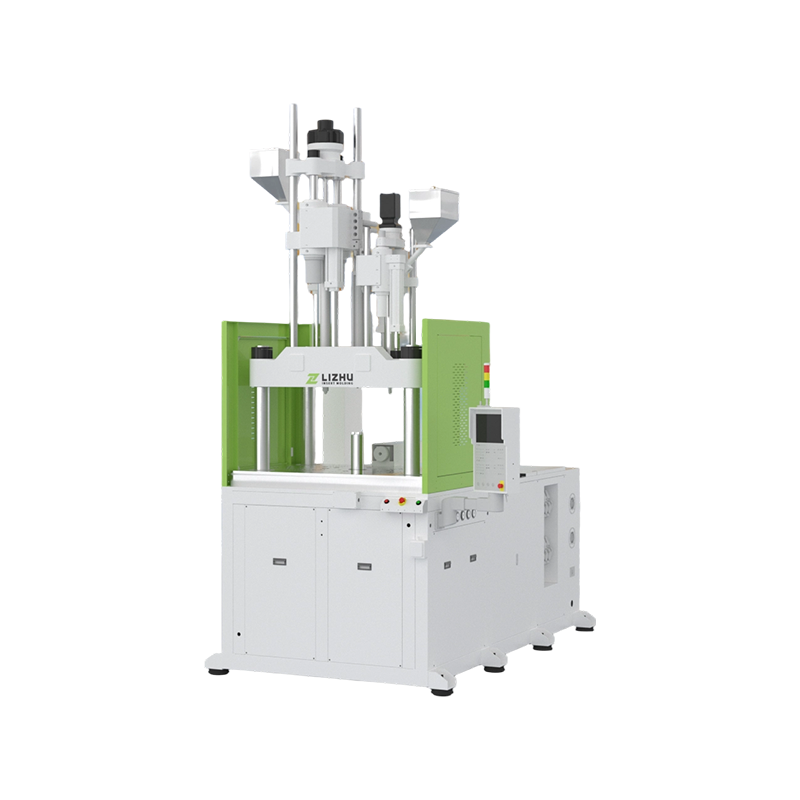 Multicolor vertikal sprøjtestøbemaskine Leverandør, Company LIZHU Machinery er Kinas engrosleverandør og virksomhed, der fremstiller flerfarvede vertikale sprøjtestøbningsmaskiner, der tilbyder engros... Se produkt →
 Elektrisk lodret sprøjtestøbemaskine Supplier, Company LIZHU Machinery er Kina engros fabrikanter af elektriske vertikale sprøjtestøbningsmaskiner leverandør og virksomhed, der tilbyder engros sol... Se produkt →
Bedste praksis for hurtigere, renere omstillinger
Små proceduremæssige ændringer ændrer sammensat til målbare oppetidsgevinster på tværs af en butiksgulv.
- Opret et renseopskriftskort for hver materialefamilie med en liste over sammensatte kvalitet, temperatur, modtryk og cyklusantal.
- Mål rensetid og materialeforbrug pr. omskiftning. En reduktion på 10 procent i rensetid på tværs af fem presser tilføjer hundredvis af produktive maskintimer om året.
- Hold dysen og den varme løber på rensetemperatur under rengøring. Kolde zoner fanger pigment og kulstof.
- Overskrid aldrig renseblandingens maksimalt anbefalede temperatur; overophedet rensemateriale kan karbonisere og forurene tønden yderligere.
- Træn operatører til at læse udrensningssnegle. En ren, ensartet snegl er det eneste pålidelige tegn på, at tønden er klar til produktion.
- Planlæg en kemisk udrensning under forebyggende vedligeholdelse i stedet for at vente på et synligt kvalitetsproblem.
Ofte stillede spørgsmål om udrensning af sprøjtestøbemaskine
Hvor ofte skal jeg rense en sprøjtestøbemaskine?
Rens ved hvert materialeskift, hvert farveskift og før hver planlagt nedlukning. Hvis mørke-til-lyse farveændringer sker mere end én gang pr. skift, skal du spore rensetiden pr. hændelse for at identificere maskiner, der har brug for en ombygget skrue eller kontraventil.
Hvor meget rensemiddel skal jeg bruge pr.
Brug mindst halvanden gang tøndevolumenet som udgangspunkt. Mørke pigmenter og forkullede aflejringer kræver typisk to til tre tøndevolumener, og en langsomt kørende udrensning har normalt brug for mere volumen end en godt tryksat.
Kan jeg rense med almindelig harpiks i stedet for en kommerciel blanding?
For hurtige farveændringer i samme familie kan almindelig harpiks fungere, men den mangler viskositeten og bærerkemien i en kommerciel udrensning. I praksis koster besparelser på sammensatte omkostninger normalt mere i skrot, arbejdskraft og maskintid.
Skal jeg rense anderledes på en lodret sprøjtestøbemaskine?
Fremgangsmåden er den samme, men den lodrette skrue og nederste dyseposition gør det lettere for tunge pigmenter at sætte sig. Brug tilstrækkeligt modtryk til at holde smelten i bevægelse og bekræft renheden med på hinanden følgende ensartede snegle, før du lukker formen.
Konklusion
Udrensning er en produktionsproces, ikke et oprydningsarbejde. En defineret renseprocedure beskytter delens kvalitet, forkorter omskiftningstiden og forlænger levetiden af skruen, cylinderen og kontraventilen. Tilpas forbindelsen til forureningen, følg trinene i samme rækkefølge hver gang, og resultatet vil være synligt i skrotspanden og produktionsplanen.


