中文简体

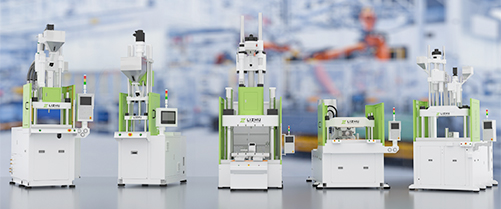

En brugerdefineret sprøjtestøbemaskine er en presse, der er konstrueret omkring en bestemt del i stedet for plukket fra et katalog. Det korte svar på, om du har brug for en: ja, når mindst én hård begrænsning, såsom delens geometri, skærhåndtering, harpiksadfærd eller outputmål, ikke kan opfyldes af en standardmaskine uden at skade cyklustiden, kvaliteten eller operatørsikkerheden. Nej, når din del allerede passer til en standardramme med en fornuftig sikkerhedsmargin, fordi en standardmaskine typisk sender hurtigere, koster mindre og holder bedre på gensalgsværdien.
Resten af denne guide dækker, hvad der rent faktisk bliver tilpasset, hvilke specifikationer der flytter prisen og tidsplanen, hvordan forskellige konfigurationer matcher forskellige jobs, og hvor tilpassede projekter oftest går galt.
Hvad gør en brugerdefineret sprøjtestøbemaskine tilpasset
Tilpasning starter næsten altid i et af fem systemer, og hver enkelt ændrer rammen, prisen og leveringsplanen.
- Spændeenhed: tonnage, stagafstand, pladestørrelse og T-slidsmønster, der er dimensioneret til formen i stedet for til en katalogramme.
- Injektionsenhed: skruediameter, L/D-forhold, skudkapacitet og løbsslidstyrke valgt for harpiksen og skudvægten.
- Formmontering og bordbevægelse: fast bord, enkelt skydebord, dobbelt skydebord eller drejebord, valgt til hvordan dele og indsatser læsses.
- Kør og styr: hydraulisk, servohydraulisk eller helelektrisk, tilpasset til den repeterbarhed og energiprofil, delen kræver.
- Automatiseringsgrænseflade: robot-håndtryk, ejektorsekvensering, detektering af delvist fald og placering af transportbånd eller beholder.
Builders med en dedikeret brugerdefineret linje håndterer disse ændringer som en pakke snarere end som engangsændringer. Det betyder, at ikke-standard tonnage, flerfarvede layouts og lodret-horisontale hybriddesigns er konstrueret sammen med klemmen og indsprøjtningsenheden, ikke boltet på bagefter.
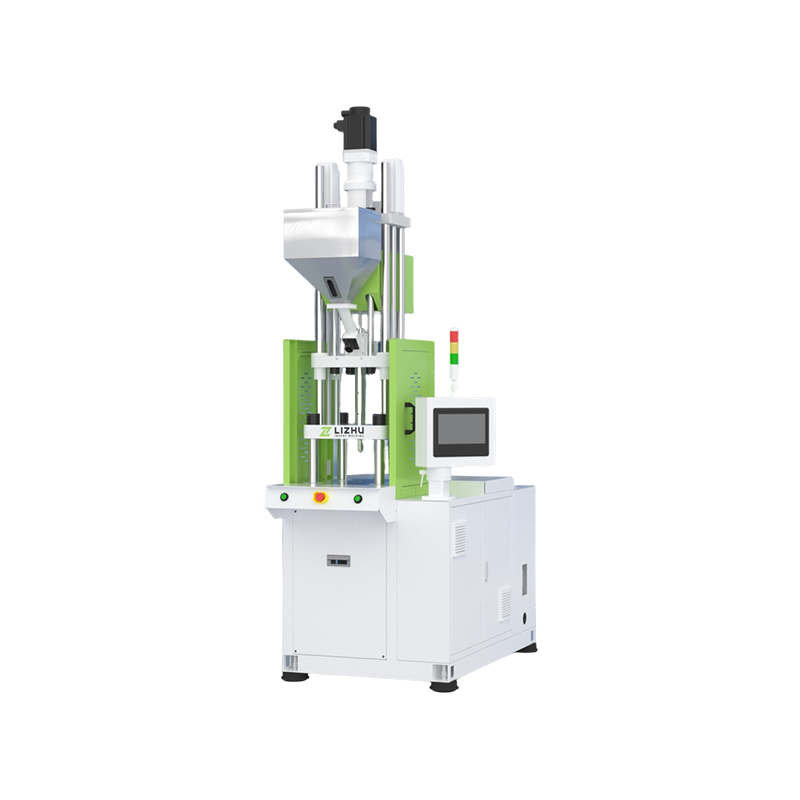
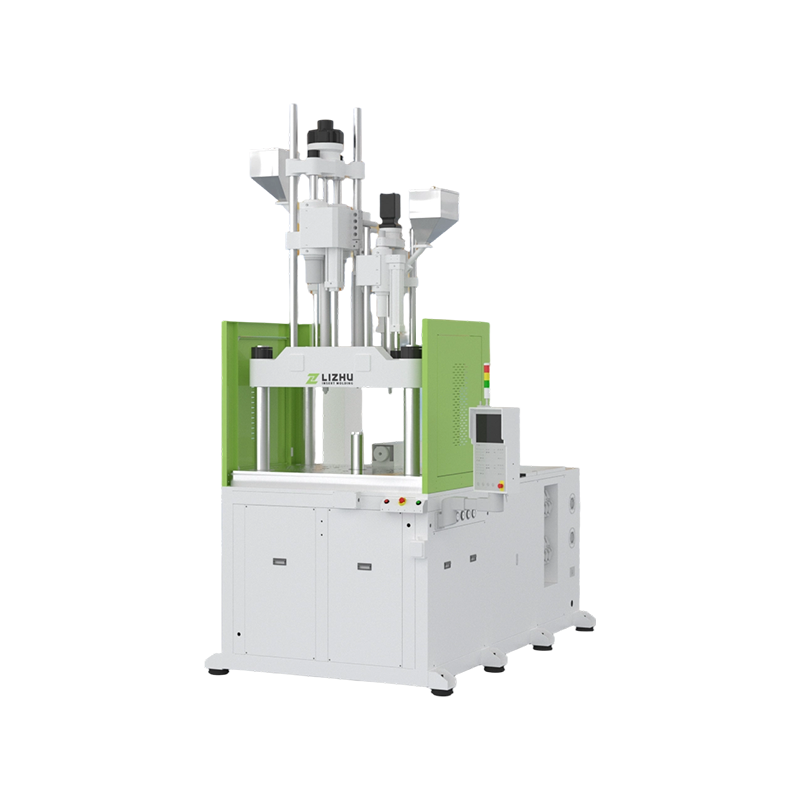 Tilpasset lodret sprøjtestøbemaskine til præcisionsindsatsstøbning Skræddersyet lodret presse med tilpasselig klemme- og injektionsenheder, velegnet til præcisionsindsatsarbejde og multimaterialedele på tværs af elektronik-, bil-, medicinsk- og halvlederemballage. Se produkt →
Lodret eller vandret? Beslut orientering først
Orientering er den første beslutning, fordi den bestemmer, hvordan skær belastes, hvordan færdige dele falder, og hvor meget gulvplads cellen har brug for. Lodrette maskiner vinder mest skær- og præcisionsarbejde; horisontale maskiner vinder store, flade dele med høj tonnage.
| Hensyn | Lodret maskine | Vandret maskine |
|---|---|---|
| Indsæt læsning | Tyngdekraften holder indsatsen i formen, med åben adgang fra oven og fra forsiden | Indsatser har normalt brug for et armatur eller en robot |
| Gulvplads | Højt, smalt fodaftryk, der passer ind i eksisterende arbejdsceller | Langt fodaftryk med et større gangbehov |
| Del drop | Dele falder klart ned på en sliske eller transportør | Dele lander ofte på bindestænger eller har brug for en udtagningsrobot |
| Multi-station arbejde | Skyde- og drejeborde er almindelige og velafprøvede | Shuttle-borde er mulige, men mindre almindelige |
| Typisk trigger | Dybe skær, små præcisionsdele, flerfarvet støbning | Store flade dele, høj tonnage, tykke sektioner |
Specifikationerne, der driver pris og leveringstid
Fire eller fem specifikationer tegner sig for det meste af kløften mellem to tilbud for den samme del: klemkraft, størrelse på injektionsenheden, bordkonfiguration, kontrolpakke og automatiseringsomfang.
| Specifikation | Hvorfor det flytter omkostninger | Hvad skal bekræftes |
|---|---|---|
| Klemkraft | En større ramme, plade og bindestænger øger materiale- og bearbejdningsomkostningerne | Påkrævet tonnage plus en beskeden sikkerhedsmargin, ikke et rundt tal |
| Injektionsenhed | Skru-, løbs- og drevstørrelse følger skudvægt og harpiksadfærd | Skudvægt holdt inden for midten af den nominelle kapacitet for stabil smeltekvalitet |
| Tabel konfiguration | Skyde- og drejeborde tilføjer mekanik, bevogtning og kontrol | Cyklus-tidsgevinst målt i forhold til ekstra omkostninger og vedligeholdelse |
| Styr og kør | Servo- og helelektriske pakker koster mere foran | Energi, repeterbarhed og støjmål for cellen |
| Automatiseringsomfang | Robotter, transportører og sensorer forlænger konstruktionstiden | Grænsefladedefinitioner aftalt skriftligt inden opbygningen starter |
Ikke alle projekter har brug for dette. Når delen passer til en standardramme, er en standardmaskine den hurtigere og billigere rute, og det er besværet værd at køre denne sammenligning, før du forpligter dig til en specialopbygning. Afvejningerne er angivet i denne vejledning til at vælge en omkostningseffektiv standard vertikal sprøjtestøbemaskine .
Tilpasning af konfigurationen til produktionsjobbet
Konfigurationen skal følge arbejdsgangen, ikke katalogsiden. Tabeltypen og antallet af injektionsenheder er de to valg, der ændrer den daglige produktion mest.
Skydeborde til indsatstung støbning
Et enkelt glidebord lader den ene form pendulere halvt ud til lastning, mens den anden bliver ved med at arbejde, hvilket øger den manuelle gennemstrømning. Et dobbelt glidebord holder begge halvdele produktive og er normalt det valg, når operatører læsser flere skær pr. cyklus.
Roterende borde til multi-station cykler
Roterende borde spreder belastning, injektion og køling over separate stationer, så en lang afkølingstid dikterer ikke længere hele cyklussen. De passer til mellemstore dele med en stabil, gentagelig sekvens.
Multi-farve og vertikal-horisontale hybrider
To eller flere injektionsenheder gør en to-trins samling til en enkelt støbecyklus, og fjerner en lim- eller svejsestation og det skrot, der følger med den. Den samme logik gælder for lodret-horisontale hybrid-layouts, hvor en vandret enhed håndterer hovedbilledet, og en lodret enhed tager det andet materiale.
Flerfarvet lodret sprøjtestøbningsmaskine til multi-materiale præcisionsstøbning Lodret presse til enkelt-, dobbelt- eller triple-shot støbning af forskellige farver eller materialer i én cyklus, hvilket reducerer monteringstrin og skrot. Se produkt → Store lavbundsmaskiner til overdimensionerede dele
Rammer med lav bund holder høje forme og tunge skær inden for behagelig rækkevidde, hvilket betyder noget, når delen er stor nok til, at operatører ikke kan arbejde i skulderhøjde under hele skift. Klemmekapacitet, pladestøtte og adgangsafstand bør kontrolleres sammen.
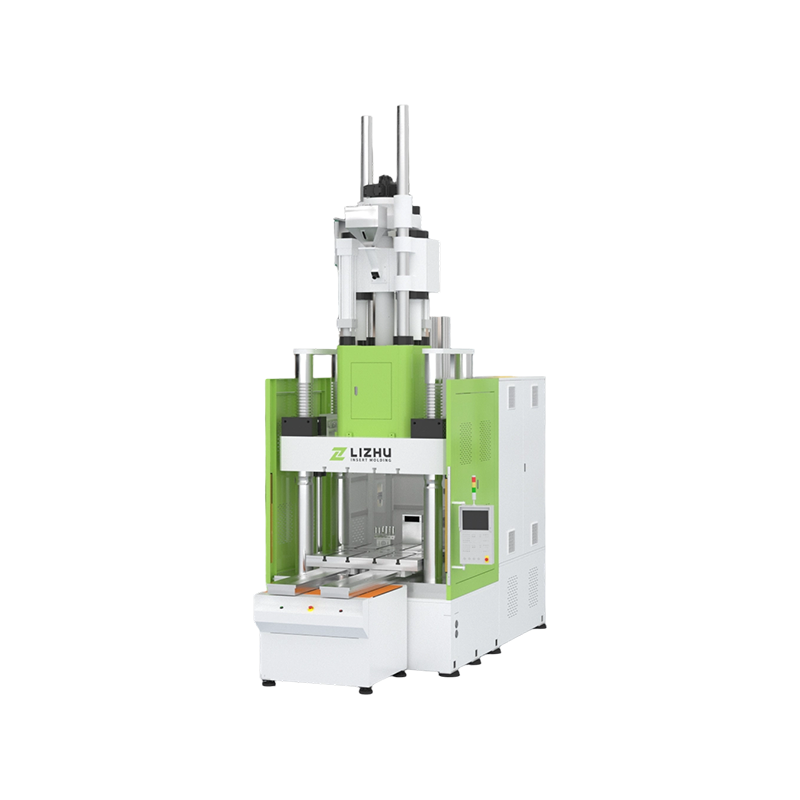 Skræddersyet stor lav-base lodret sprøjtestøbemaskine til komplekse dele Stor lodret støbemaskine med lav bund og høj-tonnage fastspænding til komplekse plastdele; formadgang, klemmekapacitet og automatiseringsplanlægning former investeringen. Se produkt →
Automatisering og kontrol: De stille omkostningsdrivere
Automatisering er, hvor tilpassede projekter stille og roligt vinder eller taber deres business case, fordi maskinen ofte er den mindre halvdel af investeringen.
- Integration af robot- eller sprueplukker: monterings-, rækkevidde- og håndtrykssignaler skal defineres, før rammen svejses.
- Ejektor og del-drop bekræftelse: sensorer, der stopper cyklussen i stedet for at lade et kort skud nå skraldespanden.
- Skimmelsvampbeskyttelse og procesovervågning: hulrumstryk eller spændingsovervågning, nyttig, når dele er dyre eller sikkerhedsrelaterede.
- Sporbarhed: skuddatalogning og eksport, som i stigende grad efterspørges af medicinske kunder og bilkunder.
Eftermontering af afskærmning, sensorer og interfaces efter levering koster næsten altid mere end at specificere dem på designstadiet.
Indkøbsrisici, der er værd at planlægge omkring
De risici, der oftest afsporer en tilpasset maskinordre, er vage acceptkriterier, støbe-til-maskine uoverensstemmelser og undervurderet idriftsættelsestid.
- Udefinerede accepttests: blive enige om harpiksen, formen, målcyklustiden og prøvemængden, før indkøbsordren underskrives.
- Uoverensstemmende værktøj: dyseradius, lokaliseringsring, ejektormønster og plade T-slidser skal kontrolleres i forhold til den faktiske formtegning, ikke en beskrivelse af den.
- Undervurderet idriftsættelse: give tid til installation, forsyningsverifikation, sikkerhedsvalidering og operatørtræning, før fulde produktionsmål gælder.
- Ubekræftet byggeevne: anmode om a fabriksgennemgang eller dokumenterede fotografier på byggestadiet, især for ikke-standard tonnage.
Ofte stillede spørgsmål
Hvor lang tid tager en brugerdefineret sprøjtestøbemaskine at bygge?
Længere end en standardmodel, fordi teknik, støbning og bearbejdning er delspecifikke. Tilbud lander almindeligvis flere uger ud over en standardlevering, med spredningen drevet af tonnage, kontrolpakke og komponentgennemløbstider. Bed om en milepælsplan i stedet for en enkelt leveringsdato.
Hvor meget mere koster en specialmaskine end en standard?
Der er ingen fast procentdel. En rammetilpasning kan tilføje en moderat mængde, mens nye plader, ekstra injektionsenheder eller fuld automatisering tilføjer væsentligt mere. Den ærlige regel er, at omkostningerne sporer, hvor langt designet bevæger sig fra den nærmeste standardmodel.
Kan en standardmaskine ændres i stedet for at bestille specialtilpasset?
Ofte ja, og det er normalt den billigere vej, når ændringerne er begrænset til dyser, ejektormønstre, pladeboring eller kontrolparametre. Når først klemkraften eller bordbevægelsen skal ændres, er en specialbygget ramme normalt mere pålidelig end en stærkt modificeret standardramme.
Hvilke oplysninger skal jeg bruge, før jeg anmoder om et tilbud?
Send deltegningen, harpiksdatabladet, formtegningen, målcyklustid, årligt volumen, indsætdetaljer og automatiserings- og kvalitetskravene. Manglende data om harpiks og skimmelsvamp er den mest almindelige årsag til, at et tilbud går i stå.
En brugerdefineret sprøjtestøbemaskine tjener sin præmie, når en standardramme virkelig ikke kan holde delen, indsatsen eller cyklussen. Arbejd baglæns fra delen: Fastgør først orienteringen, derefter spændings- og indsprøjtningsspecifikationerne, derefter bordlayoutet, der matcher, hvordan operatører faktisk læsser og losser, og til sidst automatiserings- og acceptkriterierne. Gør det, og en brugerdefineret build forbliver forudsigelig i både omkostninger og ydeevne; spring det over, og selv en velbygget maskine vil kæmpe for at ramme sine tal på dit gulv.